
CNC 精密加工,
让压铸件达到装配要求
我们专注锌合金、铝合金压铸件的二次 CNC 精加工。压铸负责主体成型,CNC 负责孔位、螺纹、密封面与关键配合尺寸;由工程、压铸与机加工团队协同,减少工序交接与量产偏差。
压铸件已经成型,为什么还要 CNC?
并非所有表面都要加工。我们把精度和费用集中在真正影响装配、密封和功能的部位。
一个零件,两种工艺各司其职
压铸高效形成主体外形与复杂腔体;CNC 针对关键部位去除少量材料,形成更可控的孔、平面和配合特征。
只加工有必要的地方,
避免整件过度切削。
成熟的压铸设计能减少大量机械加工,但轴孔、螺纹、密封基准及精密装配面通常仍需要二次加工。
我们的目标不是把压铸件当作实心铝块重新雕刻,而是在设计阶段明确加工区域、基准及余量,让铸造和加工从一开始就能配合。
哪些位置保留压铸面,哪些需要精加工?
根据使用要求选择加工范围,而不是把所有表面都规定成同一公差等级。
| 零件特征 | 压铸后通常可保留的状态 | 需要 CNC 时重点控制什么 |
|---|---|---|
| 外轮廓、非装配表面 | 优先保留压铸面,修边、去毛刺后使用 | 通常无需精铣,除非图纸有特殊基准与外观要求 |
| 安装平面 / 接合面 | 压铸面能够提供基本结构形状 | 平面度、粗糙度、高度及与孔位的相对关系 |
| 精密孔 / 轴承座 | 模具可先形成预孔或加工余量 | 孔径、圆度、同轴度、位置度与配合公差 |
| 螺纹孔 / 螺纹特征 | 可采用铸出底孔等方式预成形 | 钻孔、攻牙、螺纹深度及通止规检查 |
| 密封槽 / 密封面 | 需考虑压铸组织和加工余量 | 槽深、表面质量、露孔风险及必要的密封测试 |
说明:是否精加工由零件结构、公差与使用要求共同决定;无统一适用的“压铸精度”和“CNC 精度”承诺。
压铸件 CNC 二次加工的四类关键部位
从装配需求倒推加工工艺,让每一个加工特征都能对应实际功能。
安装面与定位基准
精铣安装基面、平面台阶及配合端面,为装配定位和后续工序提供稳定参考。
精密孔与孔系
针对安装孔、轴孔、轴承座等要求,规划钻、扩、铰、镗工序及位置关系。
螺纹孔与装配接口
按图纸完成钻孔、攻牙、倒角,并控制螺纹深度、有效牙长和安装便利性。
密封槽与功能接合面
关注密封槽、法兰面等功能区的尺寸及表面质量,并提前评估加工露孔风险。
发送带公差标注的图纸,我们会结合铸件结构评估加工部位和夹具方案。
从压铸毛坯,到符合装配要求的成品
突出 CNC 在整个压铸制造链中的实际位置,便于客户理解工艺衔接和质量节点。
开模前评审
确认加工区域、预留余量和基准。
压铸成型
铝 / 锌合金毛坯生产。
修边与清理
去浇口、飞边与必要毛刺。
CNC 精加工
装夹定位,完成孔、面和螺纹。
尺寸与功能检验
首件、过程、最终检测。
表面 / 装配
按项目需要处理与清洁。
包装交付
核对最终质量和交付要求。
注:具体工艺先后可随产品调整,例如有些零件在 CNC 前需先喷砂,有些密封件需在 CNC 后重新进行气密检测。
精度从装夹开始,而不是从刀具开始
压铸毛坯存在分型线、拔模斜度和尺寸波动,夹具设计直接影响加工一致性。
示意强调定位、夹紧和加工基准的关系,不代表某个客户零件的夹具设计。
尽可能让压铸定位面和机加工基准关系清楚,避免跨分型面累积不必要的定位误差。
围绕零件形状设计支撑与压紧位置,兼顾刀具通达性和薄壁件变形风险。
余量过少可能无法完整清理关键面,余量过多则增加节拍和加工露孔风险。
用与图纸一致的基准体系检验孔位、平面及形位要求,避免“机床上合格,装配时不合格”。
可先提供毛坯尺寸与关键公差,我们会讨论合理的装夹方向和工艺顺序。
以压铸件为中心的机加工能力
重点是让加工工序和压铸成型相互配合,避免每个工序独立处理同一张图纸。
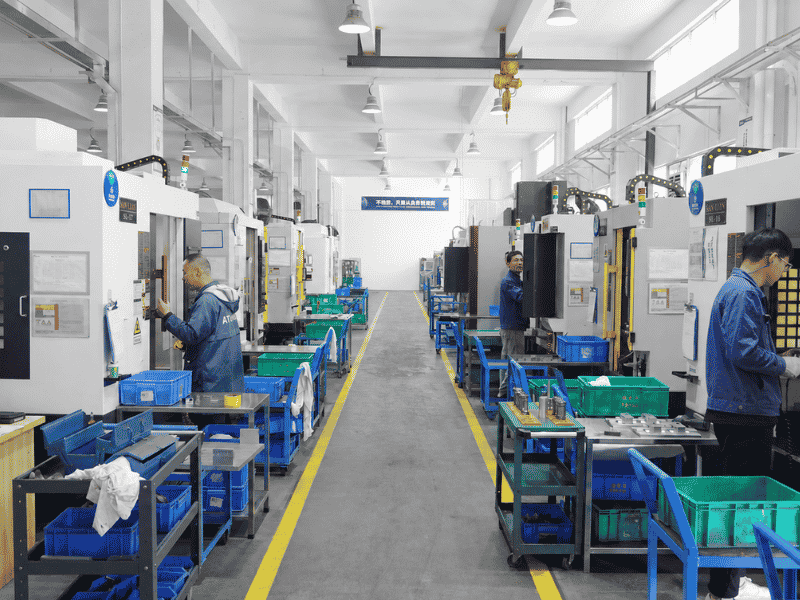
3–5 轴加工
根据零件形状、侧孔与多角度特征配置加工路线,控制装夹次数。
铣削与精镗
安装面、台阶、型腔后加工,以及关键孔径与配合位置。
钻孔与攻牙
加工压铸预留孔、装配螺纹与连接结构,按需检验螺纹。
检测与工装协同
专用夹具、首件确认及尺寸复核,使批量加工更容易保持一致。
说明:本页介绍的是压铸后的二次 CNC 精加工服务,非以棒料 / 板材整件切削为核心的独立 CNC 零件加工页面。设备台数及可承诺精度需按最新厂内资料核实。
二次加工常见的四个风险,提前处理
从压铸结构到机加工路径一起考虑,减少加工后才发现的问题。
加工后露出气孔
切削可能穿透压铸件致密表层,暴露原先内部的孔隙,尤其要关注密封面和厚壁区。
建议:开模前明确加工位置与深度,优化铸造方案;关键区域按需要进行 X-Ray、剖切或气密验证。夹紧引起薄壁变形
薄壁壳体受力不均时,可能在夹具松开后出现尺寸回弹和形位偏差。
建议:设置合理支撑与夹紧力;必要时分粗精加工,并定义自由状态的检验要求。孔位偏差与基准不统一
压铸成型基准、装夹定位和成品图纸基准若不一致,尺寸链容易累积误差。
建议:在 DFM 评审中确认定位基准、余量和加工基准,并设计首件验证方案。毛刺、切屑残留及表面问题
孔交叉处、密封槽和内部腔体容易留下切屑或残余毛刺,影响装配、密封或后续表面处理。
建议:在工艺路线中安排去毛刺、清洁与专项检查,避免只检测尺寸。这些压铸零件,通常需要 CNC 后加工
以下为典型结构和加工需求说明,不代表具体客户项目的精度或测试数据。
通信 / 电子设备壳体
对接面、定位槽、接口孔和装配孔需要更稳定的相对尺寸。
新能源电控与冷却壳体
需要精加工安装面、密封槽、连接接口,并按设计要求进行气密验证。
工业设备与机器人零件
支架、关节壳体或传动安装座常涉及多方向孔系和相对位置要求。
两类项目都可以先沟通:新项目提前规划 CNC 区域;现有压铸件评估加工可行性。
从首件到量产,关键尺寸有检查依据
压铸、加工与品质之间形成闭环,让客户关注的功能尺寸落实到检验记录。
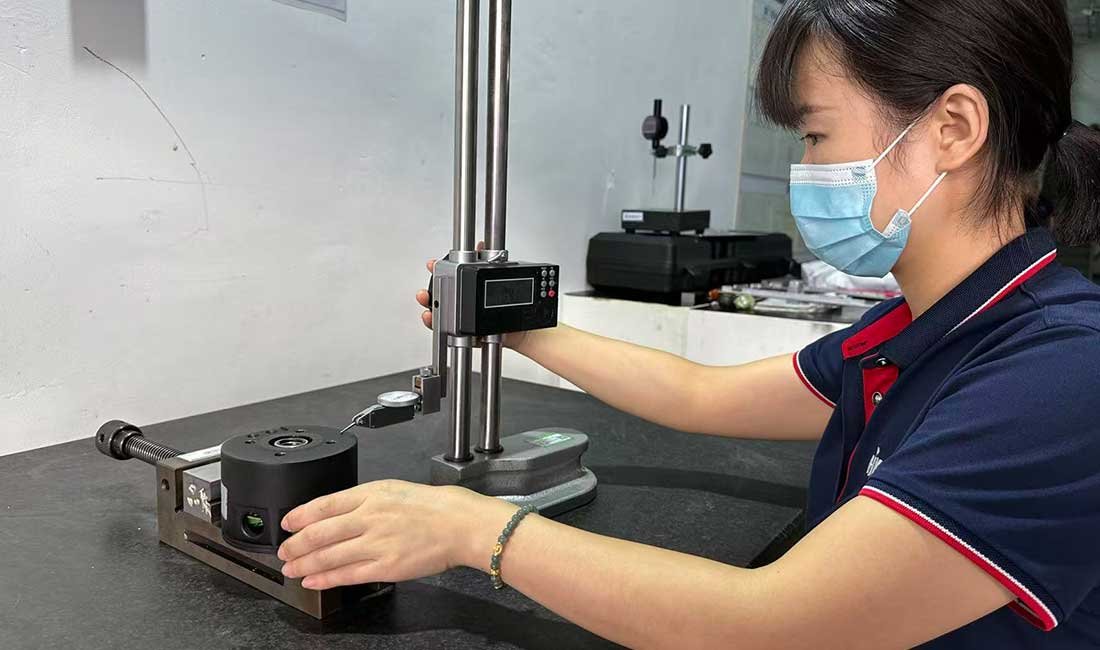
在图纸评审阶段识别关键配合位置、公差和检测方式;首件确认装夹与加工程序,量产中按计划巡检,成品则结合项目要求进行最终验证。
对于有密封要求的压铸件,检测节点通常需要覆盖机加工之后,而不仅仅是压铸毛坯阶段。是否提供 FAI、PPAP 或过程能力报告,应以具体项目约定为准。
压铸件 CNC 二次加工,
你可能还想知道
围绕加工范围、精度、铸件状态和交付方式,回答采购与工程团队常见问题。
你们做的是压铸件后加工,还是整块材料 CNC 加工?
本页面重点介绍压铸后的二次 CNC 精加工,包括铝合金、锌合金压铸件的孔位、螺纹、安装面和密封面处理。若需要从板料、棒料直接 CNC 制作完整零件,请单独说明项目用途和材料,我们再评估可行性。
哪些尺寸必须 CNC 加工,哪些可以压铸成型?
取决于装配、公差、表面粗糙度与功能。外轮廓等可优先保留压铸状态;精密孔、螺纹、密封面和高要求基准面一般需要评估二次加工。工程团队应先看完整图纸再确定加工范围。
压铸件 CNC 加工能达到多少精度?
不能把机床本身的定位精度直接当成压铸件成品公差。实际结果受到铸件尺寸波动、装夹基准、壁厚、加工特征和检验条件影响。我们将根据关键尺寸与 GD&T 要求确认工艺和验收标准。
加工密封面后出现气孔,应该如何处理?
要先确认孔隙类型、位置、加工深度和功能风险。必要时协同调整模具与压铸条件,重新评估余量,并通过 X-Ray、剖切或气密测试验证。不能依赖 CNC 单独消除压铸内部孔隙。
现有压铸毛坯可以只委托你们做 CNC 吗?
可提供毛坯图、成品图、材质、样件、数量及当前质量状态,由工程团队评估夹具、定位、加工风险和检测要求后决定是否承接;不是所有外来毛坯都能直接保证达到最终精度。
加工之后还能做喷砂、电镀或喷涂吗?
可以按项目需要配置后续表面处理。需提前确认涂层厚度、配合尺寸、遮蔽区域和外观要求,并视工艺决定 CNC、喷砂、抛光及表面处理的具体顺序。
询价需要准备什么文件?
建议提供 STEP / STP 三维模型、二维图纸及关键尺寸公差、材质、预计订单量、铸件状态、表面处理和检测要求。如果有现成压铸毛坯,最好附实物照片或样件信息。
已有压铸件图纸?
让工程师一起评估后加工方案。
请说明零件材料、预计数量、成品公差及需要 CNC 的部位。我们可以从加工范围、装夹方案、检测要求及量产可行性入手沟通。


