质量有依据,
每个环节都能核对。
从图纸评审、材料确认、模具试样,到锌铝合金压铸、CNC 二次精加工、表面处理和出货检验,我们根据零件要求设置质量控制节点,让风险识别、检测记录与生产改进有据可查。
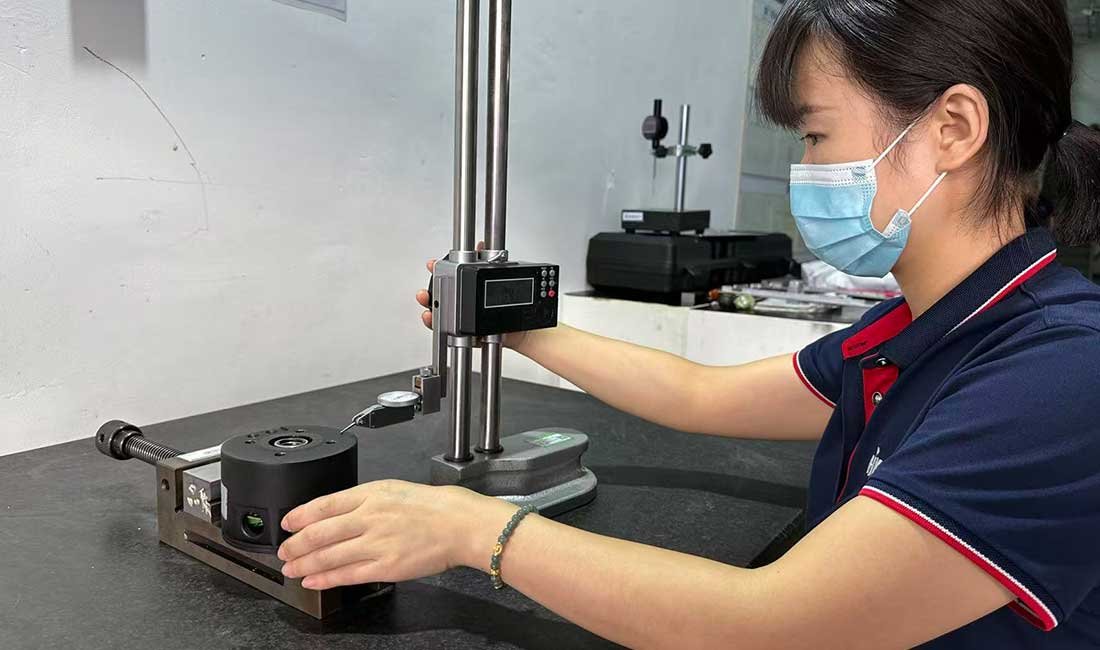
把质量要求,
落实到每一道工序。
从图纸评审开始,明确关键尺寸、外观及功能要求。在压铸、CNC 精加工、表面处理和出货检验等环节设置相应的质量控制点,及时发现并处理问题,确保产品符合约定的验收标准。
评审要求,而不是只看图纸尺寸
尽早确认材料、装配基准、外观等级、气密或其他功能要求,以及对应的检验方法。
检测节点与工艺风险对应
针对模具、压铸、CNC、表面处理设置不同的检查重点,而不是所有零件使用相同检测清单。
异常有记录,改善有验证
对不符合项进行识别、隔离与原因分析,确认纠正措施后再推进生产或交付。
从图纸到成品的
七个质量控制节点
每个阶段都有不同的质量风险。下面展示压铸项目常见的检查重点与可形成的记录,不代表所有订单使用完全相同的检验项目。
图纸及要求评审
确认合金、关键尺寸、公差、外观、功能和检验方式。
合金来料确认
核对材料牌号、来料信息及项目要求的材料证明。
模具试样验证
检查试模件的外观、尺寸及必要的关键结构。
压铸过程检查
关注冷隔、飞边、缩水、气孔风险和过程稳定性。
CNC 关键位检测
验证装配孔、螺纹、加工基准面和密封面。
表面与装配检验
检查颜色、涂层缺陷、外观等级和组装完整性。
成品与包装确认
核对最终检验、数量、标签、包装防护及出货状态。
注:抽样方式、检测频率、判定标准和文件提交范围应根据客户图纸、产品风险及双方确认要求确定;实际工序可按项目进行调整。
对于关键尺寸、表面外观或密封要求较高的零件,建议在开模之前同步确定检验要求。
提交质量要求关键质量问题,
对应不同控制方法
无法只凭单一设备判定所有风险。要把问题放回它产生的制造工序,才能明确需要控制与验证的内容。
内部气孔与缩孔
结合铸件结构、浇排方案和压铸参数评估风险;按需要对指定区域进行 X-Ray 或其他内部缺陷检查。关注 CNC 加工后露孔情况。
关键尺寸偏差
在模具设计、装夹基准、加工余量和 CNC 工序间考虑尺寸链,使用 首件检测、过程抽检与 CMM 验证关键特性。
气密与密封性能
对密封壳体、冷却腔体,明确 测试压力、方法、允许泄漏值,并考虑测试放在精加工前或精加工后。
表面与外观缺陷
对抛光、电镀及喷涂外观件,按确认样板或项目标准检查 针孔、起泡、色差、涂层和外观一致性。
具体缺陷判定和放行条件以双方认可的标准、样板和质量协议为准。
检测不是装饰,
而是判断的依据。
采用实景图片呈现检测场所,重点说明每类方法能验证什么。更详细的设备型号和实拍,将在后续独立的「检测设备与实验室」页面展示。
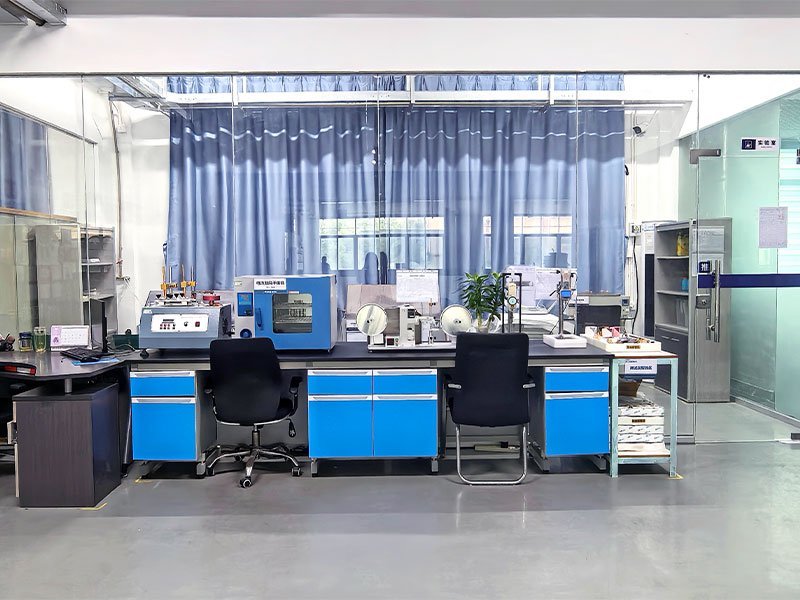
按零件关键特性,
选择适合的检测方法
检测能力、设备实际配置以及报告范围以鸿景源现场情况和具体订单确认结果为准。
首件合格只是开始,
还要关注批次一致性。
对于长期批量订单,确认关键特性后,应把首件、巡检、工艺变更与出货检验衔接起来。
首件确认
针对图纸中的关键尺寸和功能特性,确认试模、工艺调整或批量首件的状态。
过程巡检
根据产品风险确定抽检频次和控制方法,尽早发现尺寸或外观变化。
变更再确认
工艺、模具或夹具发生重要变化时,按项目要求评估和重新验证。
出货检验
核对成品检验项目、包装、标签和数量,确认交付状态。
质量报告与批次记录,
让交付更容易核对。
不使用虚构的检测数值。展示文档类型及用途,实际文件按客户项目要求提供,并注意保护客户图纸与技术信息。
FAI / 首件检验记录
确认首件关键尺寸、外观及按项目约定的功能项目。
CMM 与尺寸检测报告
记录指定几何尺寸和实际测量结果,便于验收核对。
PPAP / 客户特定文件
对有要求的汽车等项目,按双方确认的提交范围准备资料。
材料、批次和出货记录
根据追溯要求建立来料、生产与交付批次的对应信息。
文件类型、提交频次、追溯深度与保存期限需以具体项目协议为准。
出现质量异常,
怎样形成处理闭环?
识别缺陷并不是终点。针对不合格项,需要处理受影响的批次,并验证改善措施是否有效。
异常记录
记录不符合项目及发现工序。
隔离与确认
识别可能受到影响的产品和批次。
原因分析
结合模具、压铸和后加工过程排查。
改善验证
通过样件或后续生产结果验证措施。
沟通与预防
根据项目要求更新控制措施并反馈。
管理体系与产品合规,
分别提供相应证明。
本页仅展示鸿景源官网已有相关体系及合规信息。证书照片、有效期、认证主体与适用范围,将在后续「体系认证与资质」页面详细说明。
质量管理体系,关注过程管理和持续改进。
QUALITY SYSTEM汽车行业质量管理体系,涉及更有针对性的过程控制与客户要求。
AUTOMOTIVE环境管理与职业健康安全管理体系,与具体产品检验项目区分。
MANAGEMENT材料及产品适用的合规要求,不等同于质量管理体系证书。
PRODUCT COMPLIANCE发布前需核实相关证书、认证范围和有效期;REACH 相关文件是否适用取决于产品和客户要求。
采购和质量工程师
最关心的问题
检验方案应结合图纸、产品风险与订单要求确定,而不是用一套固定标准覆盖全部压铸零件。
所有压铸件都必须做 X-Ray 检测吗?
不一定。是否进行 X-Ray、检查区域、抽样数量与判定标准,需依据产品用途、内部缺陷风险和客户要求确定。
关键尺寸可以全部检查吗?
可根据关键质量特性、测量方式和生产条件评估全检或抽检。具体范围和频次应在项目评审阶段约定。
对气密性有要求的零件能做测试吗?
可根据项目要求评估。建议提供测试压力、介质、保压时间、允许泄漏量,以及测试应在精加工前还是加工后进行。
能提供 FAI、CMM 或 PPAP 资料吗?
可以在项目阶段沟通文件类型、内容及提交时间。并非所有订单默认附带相同的质量文件。
如果批量生产发现不良品,如何处理?
通常先记录问题并识别受影响批次,隔离可疑品,再进行原因分析、实施纠正措施并验证结果。具体按双方确认的质量要求执行。
支持客户到厂审核吗?
可提前联系预约,说明希望查看的生产工序、检测设备和记录类型,以便协调安排。
有压铸项目需要质量评审?
先从图纸和验收要求沟通。
提供 2D / 3D 图纸、材料牌号、预计数量和关键尺寸、外观或气密要求,我们可以据此沟通重点工序与检测项目。