照明散热压铸零部件
从导热路径到稳定成型
面向 LED 灯具壳体、铝合金散热器及安装支架,结合热源布局、鳍片结构、压铸成型和 CNC 安装面加工,协同规划可制造的散热结构件。
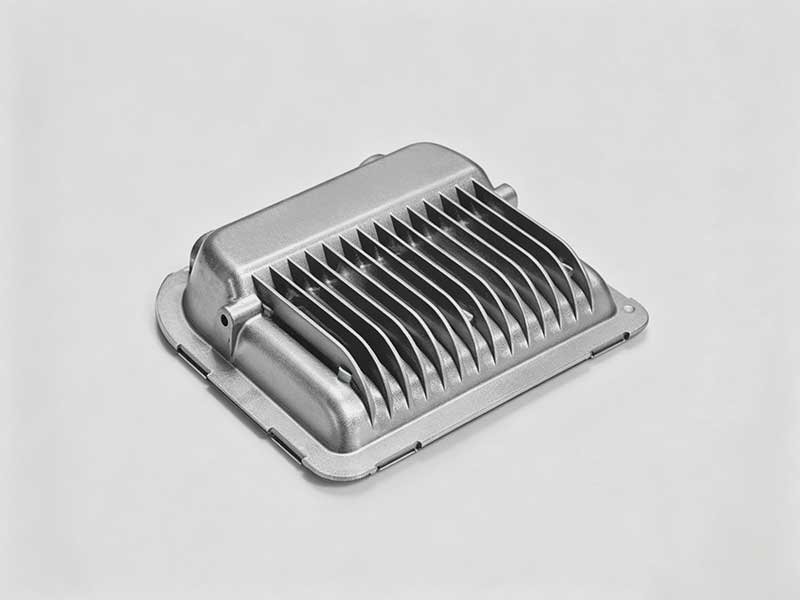
散热结构件,
不只是增加鳍片。
散热表现取决于热源与壳体的接触、合金与零件结构、鳍片布局、空气流动及实际安装条件。压铸适合把壳体、筋位、支撑结构与部分散热特征集成制造,但需要在开模前同步评估热管理与工艺可行性。
热接触要可靠
导热面平面度、螺孔和压紧结构可能影响实际接触热阻。
鳍片不是越密越好
间距、拔模斜度、流动长度和清洁维护空间需综合考虑。
性能需要产品验证
整灯温升、LED 结温及长期寿命由系统设计与测试共同决定,不能仅凭压铸件外形保证。
照明散热常见零件类型
以下为鸿景源官网已有的应用方向,用于展示可按图纸评估的结构,并非标准库存型号或已验证客户案例。
LED 灯具压铸外壳
壳体与安装筋位可结合散热结构一体设计,重点评估灯板定位、安装和防护连接。
典型关注:安装基准 / 外观 / 表面涂层铝合金散热器
适合对形状集成度有要求的壳体散热件;高薄鳍片需要评估合金流动性与脱模条件。
典型关注:鳍片高度 / 间距 / 导热面灯具安装支架与连接件
考虑承载、固定、线缆走线与户外使用环境;关键孔位可结合 CNC 精加工。
典型关注:连接孔 / 防腐 / 装配强度先看清热量,
再设计散热结构。
热源通过接触界面进入金属底座,再经鳍片表面与周围空气换热。压铸件可以参与构成这条路径,但散热效果还受到热界面材料、风道和安装环境影响。
开模前,值得先讨论的四个问题
兼顾热管理和压铸生产的结构方案,通常比单纯追求最大鳍片数量更易实现稳定量产。
薄鳍片与充型
鳍片过薄、过高或流长过大可能导致欠铸与冷隔。结合壁厚、拔模、浇排方案和试模验证确定可制造性。
局部厚壁与内部缺陷
底座、安装柱与筋位交汇处需关注缩孔、气孔和成型变形,必要时规划剖切或 X-Ray 检查。
安装面与导热接触
灯板、导热片、安装支架的接触基准应在图纸中明确;必要时安排 CNC 二次加工并制定检验要求。
涂装、防护与散热
喷涂或喷粉可能改变外观与耐腐蚀表现,也会影响接触面和热交换条件。需明确遮蔽区域和功能测试标准。
提供鳍片尺寸、热源位置、安装条件、表面处理和预计数量,先评估压铸与后加工路线。
从壳体结构到成品检验
工艺流程可按项目调整。关键不在于每个零件都经历全部步骤,而是提前明确验证节点。
热源、装配、环境与图纸
壁厚、鳍片、浇排气
试模、成型、修边
关键导热面、孔位
外观、防腐、遮蔽
尺寸、外观、包装
制造过程,由实际工厂完成相应评审与加工
以下为鸿景源官网已有的工厂照片,不作为某个照明客户项目的交付证明。
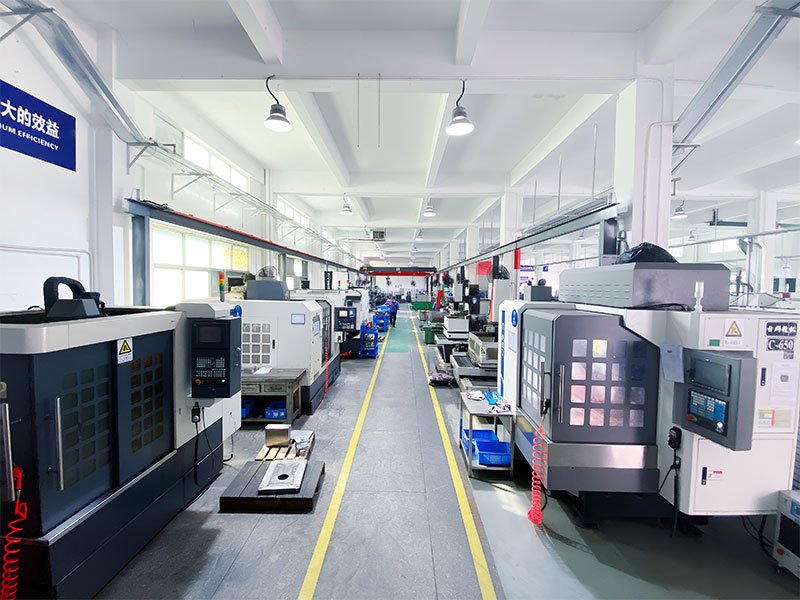 01 / TOOLING
模具与试模
为薄筋、鳍片、分型及浇排结构讨论方案。
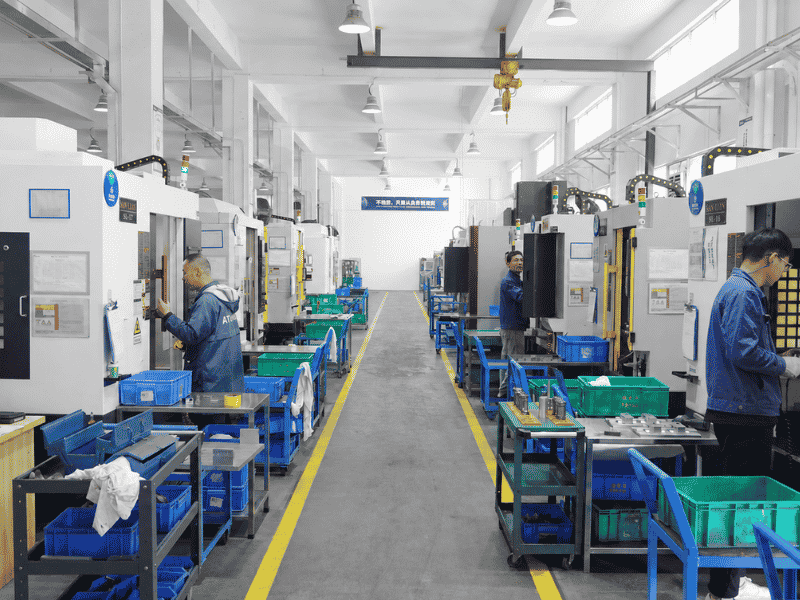 02 / CNC
压铸后的关键面加工
按图纸要求加工装配面、螺纹及定位孔。
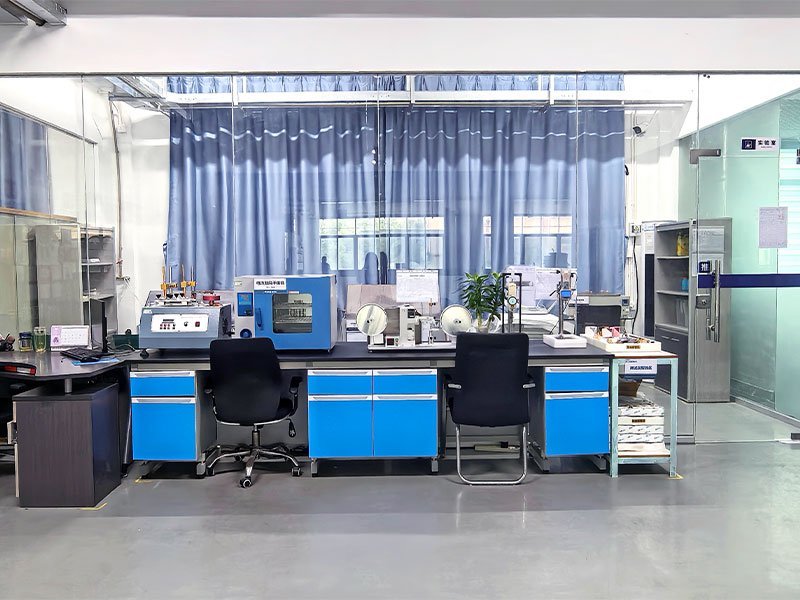 03 / INSPECTION
尺寸及质量确认
依项目约定实施尺寸、外观及必要的专项检测。
照片来源:鸿景源现有官网,具体测试范围、产能和报告应以实际项目确认资料为准。
材料、表面处理和散热目标要一起考虑
并非所有散热器都适合采用高压压铸;对于极高导热需求,也应综合比较挤压、机加工及其他制造路线。
可评估 ADC12 / A380 等方案;导热性能取决于牌号、组织及应用条件,不统一承诺数值。
根据灯板固定方式、接触平面度与装配需求安排二次加工。
按外观与耐腐蚀需求评估,热接触区域及安装螺纹注意遮蔽。
整灯温升、可靠性和寿命应由成品系统按具体测试条件验证。
照明散热项目,
常见的几个疑问。
从散热结构到外观要求,越早讨论约束越能减少后续改模。
散热鳍片能做到多薄?
没有适用于所有零件的统一最小厚度。需要结合合金、鳍片高度、流动长度、模具浇排气及生产稳定性评估。
铝合金压铸的散热效果一定比其他工艺好吗?
不一定。压铸在复杂结构集成和批量制造方面有优势;具体热性能需结合合金、结构、风道、接触条件和实际测试比较。
LED 灯板安装面需要 CNC 精加工吗?
如果要求较高的平面度、定位精度或热界面接触,可按图纸规划 CNC 加工。
能保证灯具的最终温升或使用寿命吗?
压铸件供应商可按约定控制零件材料、尺寸与质量;最终整灯温升和寿命还需结合 LED、驱动、电气及安装环境进行系统验证。
打样需要提供什么资料?
建议提供 STEP/2D 图纸、材质、热源及接触位置、外观要求、预计数量和需要遵循的检验标准。
让图纸上的要求,
落实到可交付的零件。
发送 STEP / 2D 图纸、使用场景、材料要求、关键尺寸、表面处理与预计数量,工程团队可据此讨论可制造性和报价资料。