工业自动化压铸零部件
让装配基准更可靠
面向减速器外壳、自动化设备模组壳体、精密仪器底座和工业相机外壳等结构需求,围绕装配定位、结构刚度及尺寸一致性,协同规划锌铝合金压铸、模具开发、CNC 二次精加工与检测。
典型零件不是“所有都能压铸”,
而是从结构需求判断工艺。
以下是鸿景源官网已列出的工业自动化应用方向。是否适合压铸、材料如何选择及哪些位置需要精加工,应根据具体图纸评估。
减速器与传动单元壳体
重点关注轴承座孔、同轴关系、安装面及内部加强结构。压铸形成主体轮廓,配合位置视公差要求安排 CNC。
减速器外壳
关注支撑刚度、轴承位、孔系关系及装配基准;对重载或高速场景,还需评估材料、工况与适用制造方式。
关注:轴承孔 / 同轴度 / 安装面自动化设备模组壳体
关注模块连接尺寸、滑轨或执行机构的接口、螺纹孔位及安装空间。
关注:定位基准 / 孔位 / 结构空间精密仪器底座
关注底座稳定性、支撑面平面度、安装孔与相邻零件的相对位置。
关注:刚度 / 平面度 / 装配误差工业相机外壳
关注镜头与安装界面、接口位置、遮光或防护结构及热量传导路径。
关注:精密接口 / 结构防护 / 散热自动化零件的关键,
在装配后的表现。
壳体加工完成不代表整机功能已验证。对自动化设备,尺寸链、连接方式、载荷和长期运行条件都需要在设计阶段明确。
定位与重复装配
关键在基准。 需明确安装基准、定位销孔、螺纹孔和孔系位置关系,避免单一尺寸合格却无法顺利装配。
结构刚度与振动
关键在载荷和筋位。 结合产品受力路径、壁厚过渡和局部加强布局,评估变形、振动与压铸成型风险。实际动力学表现应由整机验证。
轴承位与传动配合
关键在孔系一致性。 轴承座孔等精密接口可能需要 CNC 镗铣、专用夹具和测量,不能将一般压铸尺寸直接等同成品轴承配合精度。
批量尺寸与外观
关键在过程控制。 模具状态、铸造收缩、去毛刺、装夹和表面处理都可能影响成品;应以图纸关键特性决定检验方法与频次。
如有运动部件、承载结构或轴承安装要求,建议同步提供装配关系与实际工况。
提交装配图评估 ↗压铸完成结构主体,
精加工落实关键配合。
工业自动化零部件并不需要每个外表面都精加工。更合理的做法是在开模前识别功能尺寸,将压铸成型和二次 CNC 作为连续工艺设计。
成型壳体、筋位、安装柱及非关键外轮廓,兼顾重量、强度和模具可制造性。
根据图纸加工轴承位、定位孔、配合面、安装平面和螺纹孔。
以约定的基准和尺寸要求检测,不把加工单点精度等同于整机定位精度。
材料选择要符合工况,
不能只看壳体重量。
铝合金和锌合金各有适用范围。材料、载荷、精度、表面和批量需结合设计审查确定。
铝合金压铸
在重量、散热和结构集成之间取得平衡
较常见的评估方向:较大的自动化设备壳体、轻量化支撑件、散热与安装结构。承载、孔系和热工况仍需结构与机械性能评估。
了解铝合金压铸 ↗锌合金压铸
适合部分精密小型结构与复杂外观件
较常见的评估方向:尺寸较小、结构细节丰富、外观或局部配合要求突出的零件。重量、长期载荷和温度环境需重点考虑。
了解锌合金压铸 ↗提示:高速、高载荷或对疲劳强度有特殊要求的关键传动零件,不能仅因其外形类似壳体就默认采用压铸;应评估铸造、机加工或其他工艺的适用性。
工艺需要协同,
工厂现场可以看得见。
下方采用鸿景源官网现有的模具、CNC 与检测实景照片。图片仅用于展示实际生产配套,并非同一个工业自动化客户项目记录。
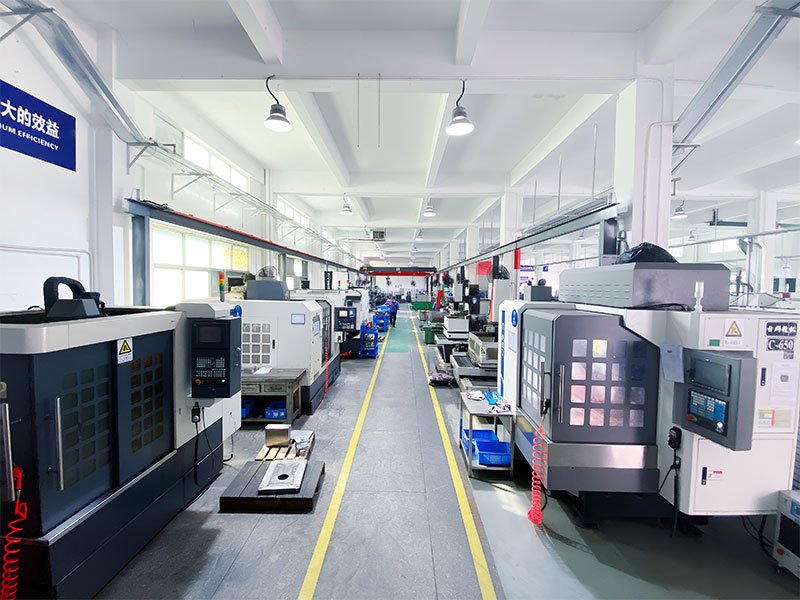 01 / TOOLING
模具与结构评审
讨论壁厚、筋位、分型、顶出及 CNC 余量,降低后续装配和加工风险。
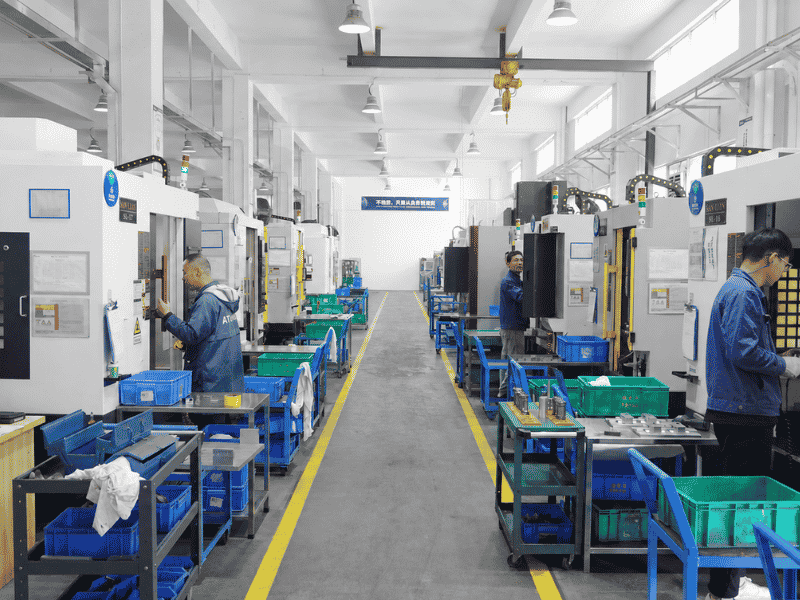 02 / CNC
关键配合面精加工
依据定位基准规划夹具及工序,完成项目需要的孔、面与螺纹加工。
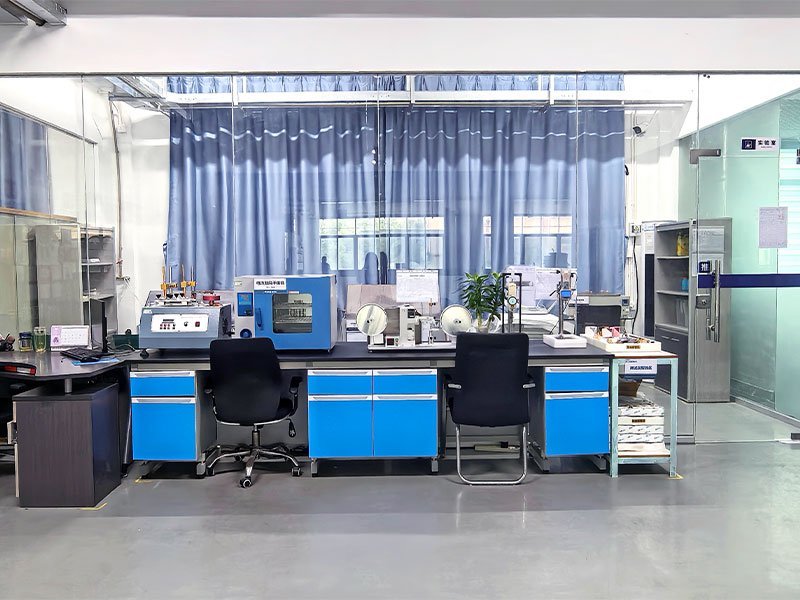 03 / INSPECTION
按图纸要求检验
根据关键特性安排首件、尺寸和必要的装配检验,形成交付依据。
图片来源:鸿景源官网公开的实际生产现场,未将其包装为特定行业客户案例。
真正影响设备装配的尺寸,
要有明确验收依据。
以下为自动化零件常见的技术讨论与检查方向;并非所有订单默认执行相同的检查范围,也不构成统一性能承诺。
根据图纸定义基准体系,检查平面度、相互位置与装配关系。
根据配合要求选择 CNC 加工及 CMM、量规等适用测量方式。
敏感区域需结合 DFM、模具浇排气、试模与按需内部缺陷检查。
明确螺纹、间隙、表面涂层及精密功能区域遮蔽等要求。
CMM、首件报告或批次追溯的具体范围,按客户合同、图纸及质量协议确认。
查看质量管理与检验 ↗从装配需求到批量生产,
让工序在开模前衔接。
实际项目是否需要样件、表面处理与专项检验,以双方确认的产品要求和订单计划为准。
图纸沟通
零件用途、装配、载荷和数量
结构评审
材料、壁厚、基准和加工余量
模具试模
工艺方案、试模及样件验证
压铸成型
形成主体轮廓与结构特征
关键后加工
轴承位、孔位、安装面
检验交付
按要求检验、处理与包装
建议提供 2D / STEP 图纸、装配关系、目标材料、预计用量与关键验收标准。
提交图纸评估项目 ↗工业自动化压铸件,
常见问题。
与其先询问一个通用公差,不如从具体装配功能和关键尺寸开始评审。
减速器外壳、精密底座都适合压铸吗?
需根据结构、载荷、工作温度、疲劳要求、目标批量及关键配合尺寸判断。某些重载或特殊性能部件可能更适合其他制造方式,不宜仅凭零件名称判断。
轴承孔、定位孔能直接压铸达到精密公差吗?
通常需要按目标公差评估,很多关键孔位会设计 CNC 二次精加工,并配置适当的基准和检测方式。是否满足要求以确认图纸与实际样件验证为准。
如何避免安装底座变形、装配不平?
前期需评估厚薄壁、加强筋、浇排系统、加工余量和装夹受力,明确平面度、安装方式及测量基准;必要时通过试模和后加工验证。
工业相机壳体是否可以兼顾散热和防护?
可结合壳体结构、材料与精加工方案进行评估,但散热、防护等级或光学定位效果属于具体系统要求,必须按使用条件进行验证。
材料用铝合金还是锌合金更好?
应结合尺寸、重量、结构刚度、温度、装配性能、表面处理和经济批量判断。不存在对所有自动化零件通用的单一优选材料。
发送图纸询价时,最好提供什么资料?
建议准备 3D STEP、2D 图纸、预计数量、配合公差、载荷工况、装配关系、表面处理及需要的检测报告要求。
有工业自动化结构件图纸?
先把装配与加工要求讲清楚。
提供零件模型、关键公差、使用条件和预计数量,我们可以先讨论压铸可行性、CNC 二次精加工与质量检验方案,再评估报价。