铝合金压铸,
让轻量化结构更易量产
围绕新能源壳体、散热部件和工业设备结构件,提供 ADC12 / A380 冷室高压压铸、模具开发、CNC 精加工及按需检测。从充型和气孔风险评估开始,兼顾结构、尺寸、气密与批次稳定性。
什么样的零件,更适合铝合金压铸?
选材不能只看重量,还要综合散热、结构强度、壁厚、批量成本与最终使用环境。
轻量化结构件
适合需要控制重量,同时具备安装孔、筋位、支撑面等特征的金属壳体与支架。
散热壳体与鳍片
铝合金适合热量传导需求明确的散热结构。鳍片高度、间距与流动路径仍需评估成型性。
一体化复杂壳体
可将筋位、柱位、外壳与部分连接结构集成为单一铸件,减少分件装配;需权衡模具复杂度。
有气密要求的腔体
水冷、电控等壳体可以进行气密方案开发,但必须结合浇排气、孔隙控制、机加工与实际测试。
ADC12 与 A380,按产品要求选材料
两者都是常见 Al-Si-Cu 系压铸铝合金,但标准体系和具体化学成分要求不同,不能直接视为完全等同。
ADC12 铝合金
常用于电子壳体、汽车配套结构件与散热件等项目,铸造流动性及尺寸稳定性适合复杂铸件开发。
A380 铝合金
广泛用于高压压铸壳体与工业结构件,适合在铸造性能、成品尺寸和批量成本之间做综合平衡。
开模前,先控制铝压铸的四类关键风险
零件能不能稳定量产,往往取决于产品结构、浇排方案和后加工在设计初期能否协同考虑。
薄壁充型与冷隔
过长的流动距离、薄壁和局部厚薄突变,可能形成冷隔、欠铸或变形。评估壁厚过渡、浇口位置及模具温度。
建议:薄壁并非越薄越好,最小值需结合材料、流长、几何和设备评估。气孔、缩孔与卷气
厚壁交汇、浇排气不良和压射参数不匹配,可能造成内部孔隙。通过结构评审、模流分析与试模逐步修正。
建议:对内部质量敏感的部位提前标注 CT / X-Ray 或剖切要求。气密面与机加工余量
加工密封面、孔位可能切穿表层并暴露潜在孔隙。设计时要统筹密封槽、加工深度、孔位和测试位置。
建议:高气密产品应在 DFM 阶段明确压力、介质及允许泄漏量。拔模、筋位与尺寸控制
脱模方向、顶出、冷却不均和不合理的加强筋可能影响变形与配合。关键孔位和装配面可规划 CNC 精加工。
建议:将“压铸尺寸”与“机加工关键尺寸”分开标注验收标准。提供 STEP / 2D 图纸、材料、用途和预计用量,先做可制造性与风险沟通。
典型项目:水冷壳体如何改善气密合格率?
铝压铸的价值不止是做出外形,更重要的是针对实际失效点组织工程改进与验证。
从常规压铸到真空辅助方案,降低内部卷气风险
一项已公开的 ADC12 壳体项目中,普通高压压铸的气密测试通过率偏低。通过真空辅助、浇排气及工艺参数协同优化,改善了产品的气密表现。
以上为特定项目公开案例结果,并非所有零件可达到的承诺;气密性需要按产品图纸、工况和测试标准验证。
从冷室压铸到成品,工序怎样衔接?
铝合金压铸不只是压射成型;机加工、密封检测和表面处理的前后顺序同样影响交付结果。
图纸与 DFM
结构、材料、用途和检测要求确认。
模具与模流
浇排气、分型、冷却与顶出设计。
冷室压铸
熔炼、压射、取件及初步清理。
CNC 精加工
加工关键孔、基准面、密封槽。
专项检验
尺寸、X-Ray、气密等按需安排。
后处理与交付
喷砂、喷涂、检验、包装及出货。
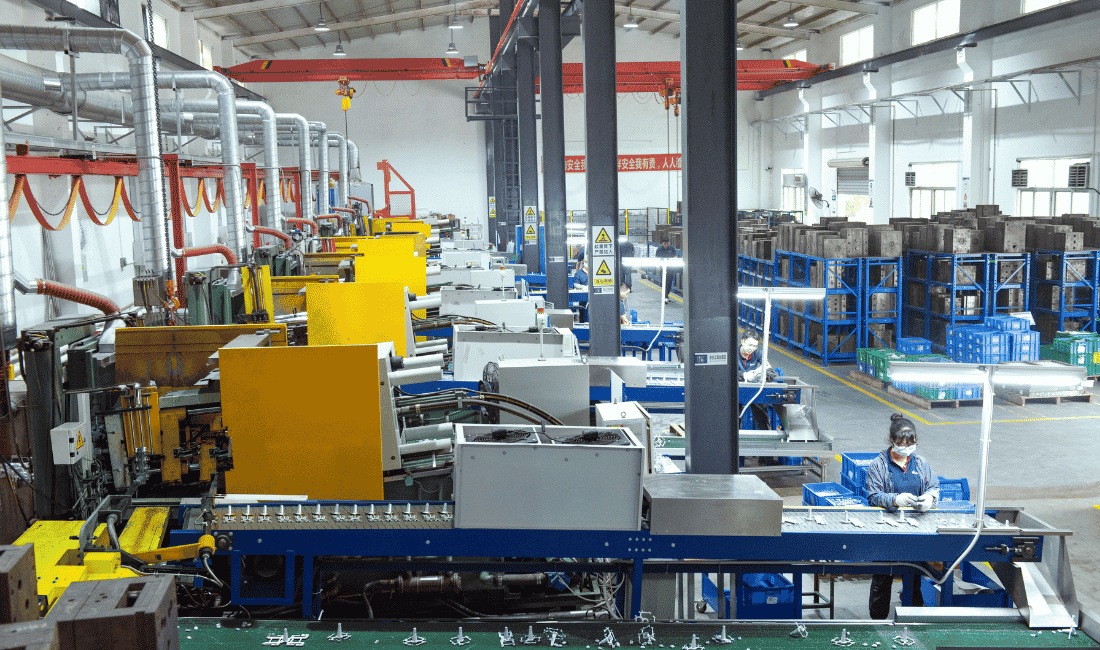 MANUFACTURING WORKSHOP鸿景源压铸生产现场
什么时候需要真空辅助压铸?
普通 HPDC 可满足大量铝合金结构件的制造需求;若客户有明确的气密、内部缺陷或其他高完整性要求,工程团队应评估真空辅助等选项,而不是所有项目默认采用。
- 真空辅助有助于减少卷气,但不能消除所有缩孔和缺陷。
- 最终工艺需结合产品结构、设备与模具方案确认。
- 是否满足气密或后续热处理要求,应以实际验证结果为准。
尺寸与表面质量,需要从压铸阶段就规划
不少铝压铸件的验收难点来自压铸后:加工暴露孔隙、密封槽公差或涂层附着力不达标。
CNC 精密加工
安装面、螺纹孔、密封槽及轴承位等关键特征,按需要安排精加工和专用夹具。关键尺寸以图纸公差与检测报告为准。
喷砂、喷漆与喷粉
可改善外观或提供涂层保护。针对铸件表面状态、清洗、烘烤起泡和涂层附着力,先评估并制作工艺样件。
阳极氧化等特殊表面处理
铸造铝合金与常见铝型材的效果可能不同;ADC12 / A380 的装饰性阳极氧化颜色与均匀性需先打样评估,不能保证与型材同色。
请一并提供表面处理等级、盐雾条件或装配公差,便于先确认工艺组合。
常见铝合金压铸零件与应用方向
展示适合讨论的结构类型,并非标准库存产品;实际材质、尺寸与工艺要依据客户图纸确定。
新能源电控 / OBC 壳体
关注气密、安装面与内部孔隙控制;水冷腔体需明确泄漏测试方法和密封位置。
照明 / 通信散热结构
关注鳍片厚度与高度、散热路径、变形和表面平整度,兼顾成型与装配要求。
工业设备 / 机器人结构件
强调安装孔、筋位和受力路径设计;对定位基准、刚度及装配精度进行专项评估。
铝压铸质量控制,
从内部孔隙到关键尺寸
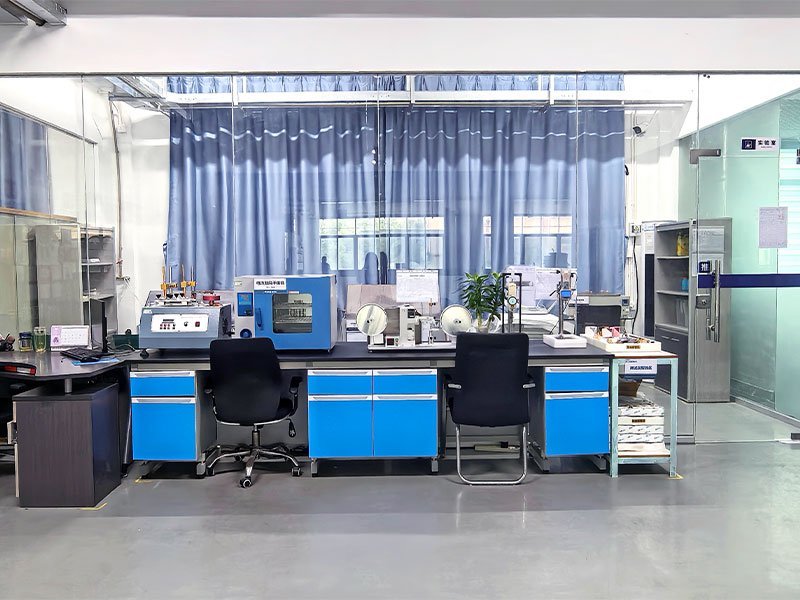
质量标准不是所有铝压铸件采用同一套数值。根据结构和使用场景,明确材料、尺寸、内部缺陷、气密与外观验收项目,并在试样和批量阶段形成相应检验记录。
工厂已公开展示 ISO 9001、IATF 16949 等质量体系信息;具体 PPAP、FAI、检测报告需根据项目及合同要求确认。
关于铝合金压铸,
客户经常问什么?
针对工艺、材料、尺寸、气密、表面处理与项目合作的常见问题,先给出清楚的评估边界。
铝压铸报价需要提供哪些资料?
建议提供 STEP/IGES 等 3D 文件及 2D 关键尺寸图,说明预计用量、合金、气密或外观要求、目标表面工艺。工程人员会据此评估模具复杂度、加工量及检验项目。
ADC12 与 A380 可以直接互换吗?
不能简单视为完全相同。两者来自不同标准体系,具体化学成分和性能要求需按设计文件、客户规范和来料标准逐项确认。
铝压铸能做多薄的壁厚?
最小壁厚与合金流动性、流长、浇口、筋位、局部厚薄差和设备能力密切相关。薄壁方案必须通过 DFM 和试模验证,不宜把单一最小壁厚数字用于全部零件。
铝压铸件为什么会有气孔?如何改善?
常见来源包括卷气、凝固收缩以及厚薄交汇处的局部缺陷。可结合模流与浇排气设计、压射和冷却参数、必要的真空辅助方案,以及 X-Ray / 剖切等检测共同改善。
水冷壳或密封壳体一定能做到气密吗?
无法在未看图纸时保证。需要先明确压力、测试介质、保压时间、泄漏量等指标,再评估结构、孔隙、加工余量与检测方法;真空辅助也不等于自动达到气密要求。
压铸后能达到很紧的孔位和密封面公差吗?
应区分铸态尺寸与后加工尺寸。精度要求高的安装面、孔位、密封槽通常规划 CNC 精加工,具体可实现公差以结构、装夹和量测方案确认。
ADC12 铝压铸件可以阳极氧化或 T6 热处理吗?
不能按常见 6061/6063 型材的经验直接承诺。高硅铸造铝合金的阳极氧化外观可能不均匀;常规 HPDC 的孔隙也可能影响高温热处理。需先评估材料和铸造完整性,再做工艺样件。
打样完成后如何进入批量生产?
一般流程为图纸与 DFM 确认、模具制造、试模样件验证、工艺与检验标准确认,再进入量产。对关键尺寸或气密项目,可按协议安排首件、过程和出货检测。
有铝合金零件需要
开模、压铸或量产?
把图纸、材料、预计数量与关键要求发给我们。对薄壁、散热、尺寸或气密要求较高的项目,我们会先确认风险与可制造性,再沟通工艺方案和报价。